


Для меди с медью подходит предусмотренный технологией медно-фосфорный припой, в том числе с серебром. Для меди с латунью меняются требования к флюсу; для стальной или никелевой детали нужен другой подходящий сплав.
Процент серебра не определяет пригодность сам по себе. Сначала установите пару металлов, затем выберите состав, флюс и режим. Ниже — понятная матрица и температуры конкретных сплавов Felder.
Как выбрать по паре металлов
| Соединение | Выбор и флюс |
|---|---|
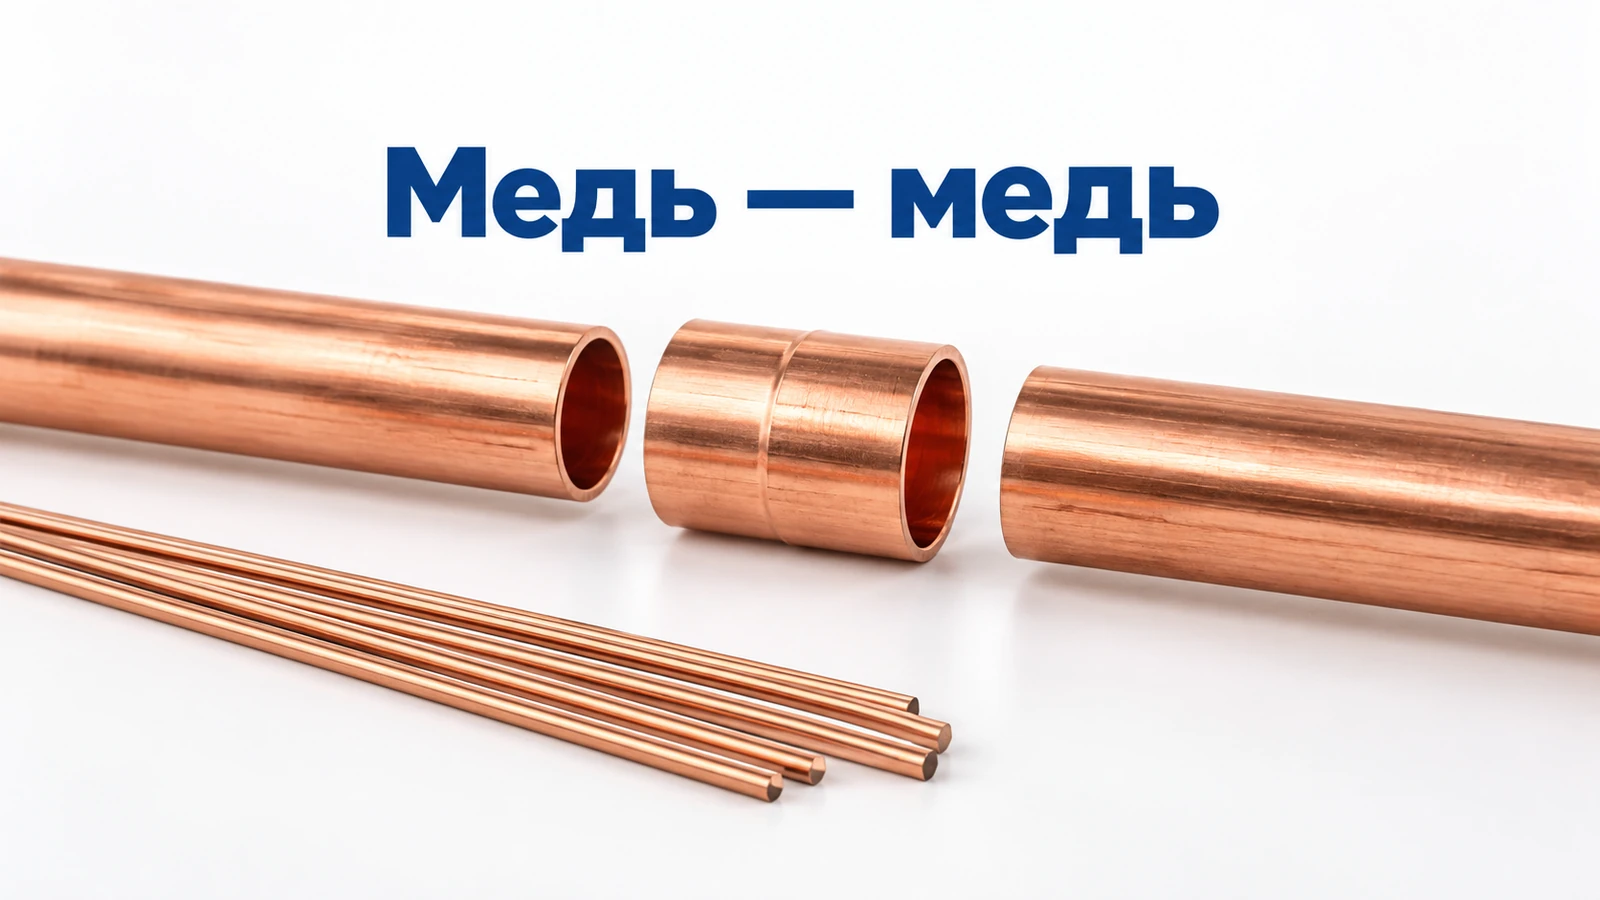
| Медь — медь | Cu-Rophos 15: без отдельного флюса |
| Медь — латунь | Cu-Rophos 15 с флюсом Cu-Rosil либо подходящий L-Ag с флюсом |
| Медь — сталь или никель | Например, L-Ag20 с флюсом FH10; Cu–P не применять |
Это варианты для предусмотренных паспортами соединений. Самофлюсование Cu–P относится к меди, а Ag–Cu–Zn и Ag–Cu–Zn–Sn требуют флюса. Для специальных сплавов, сред и оборудования нужны их дополнительные условия.
Что делает фосфор и зачем добавляют серебро
Фосфор в Cu–P-припое обеспечивает самофлюсующее действие при соединении меди с медью. Felder для Cu-Rophos 15 указывает состав 15% Ag, 80% Cu и 5% P и применение без дополнительного флюса на чистой меди. Для латуни и красной бронзы предусмотрен соответствующий флюс.
Добавка серебра меняет свойства сплава и его поведение при пайке; это полезно, в частности, для нагруженных и вибрирующих узлов. Но число 15 или 40 не является оценкой шва по шкале качества. Сплав с большим Ag не исправит загрязнённый зазор, перегретую деталь или неправильную посадку.
Когда нужен флюс
При соединении меди с латунью самофлюсующее действие Cu–P на чистой меди уже не решает задачу обеих поверхностей. Нужен флюс, работающий с выбранными основными металлами и температурой припоя. Для рассматриваемых серебряных сплавов Felder указывает флюсы класса FH10 по своей документации.
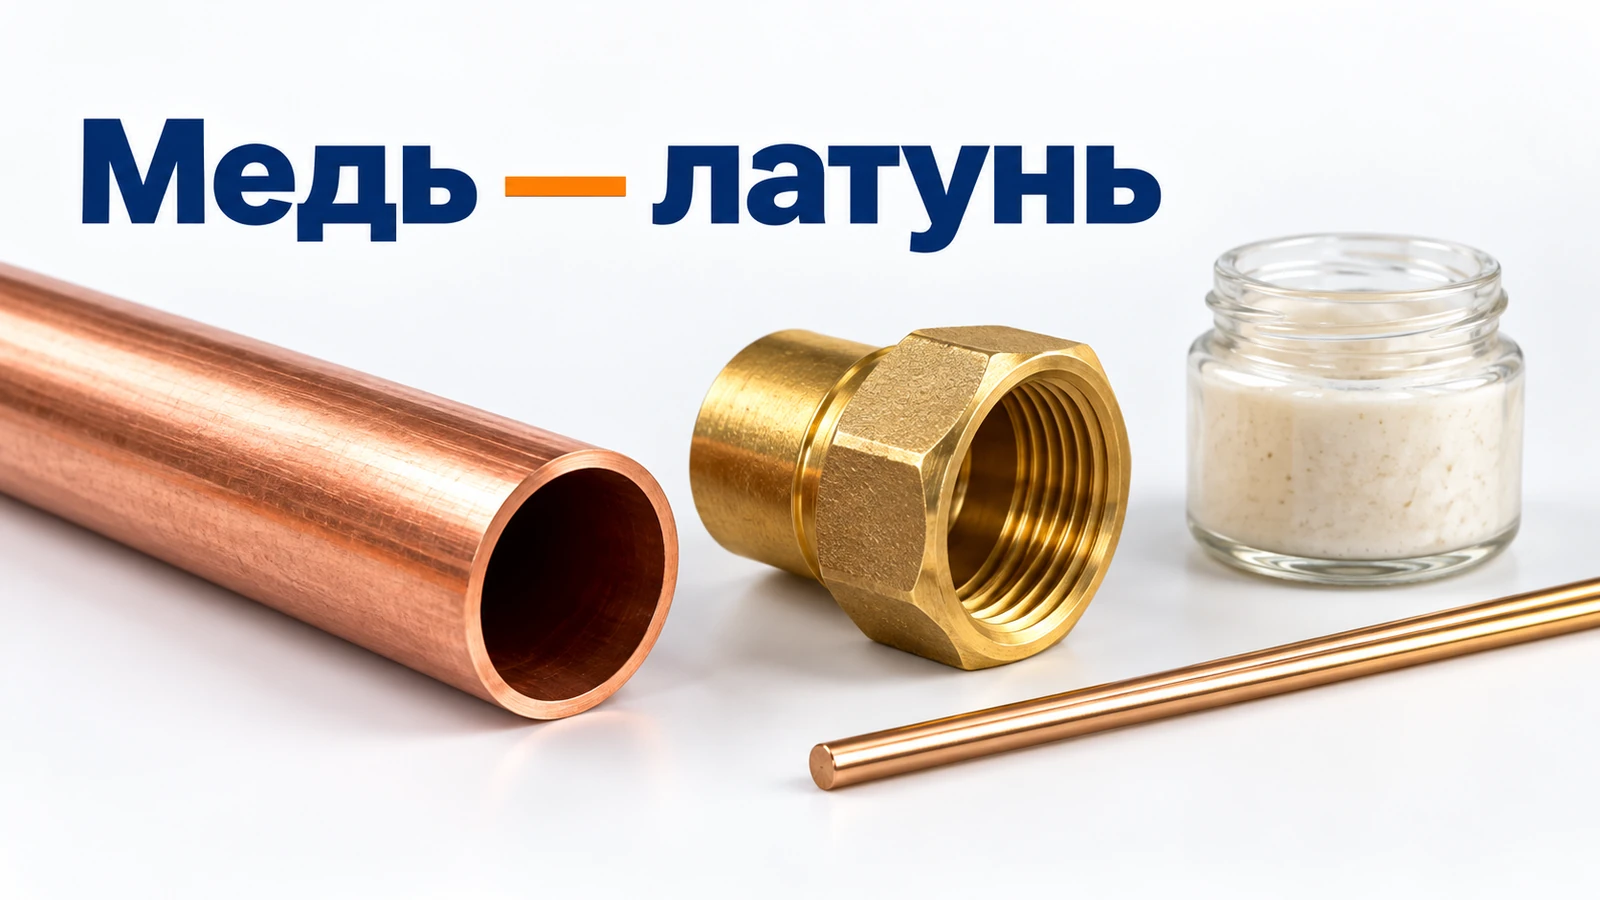
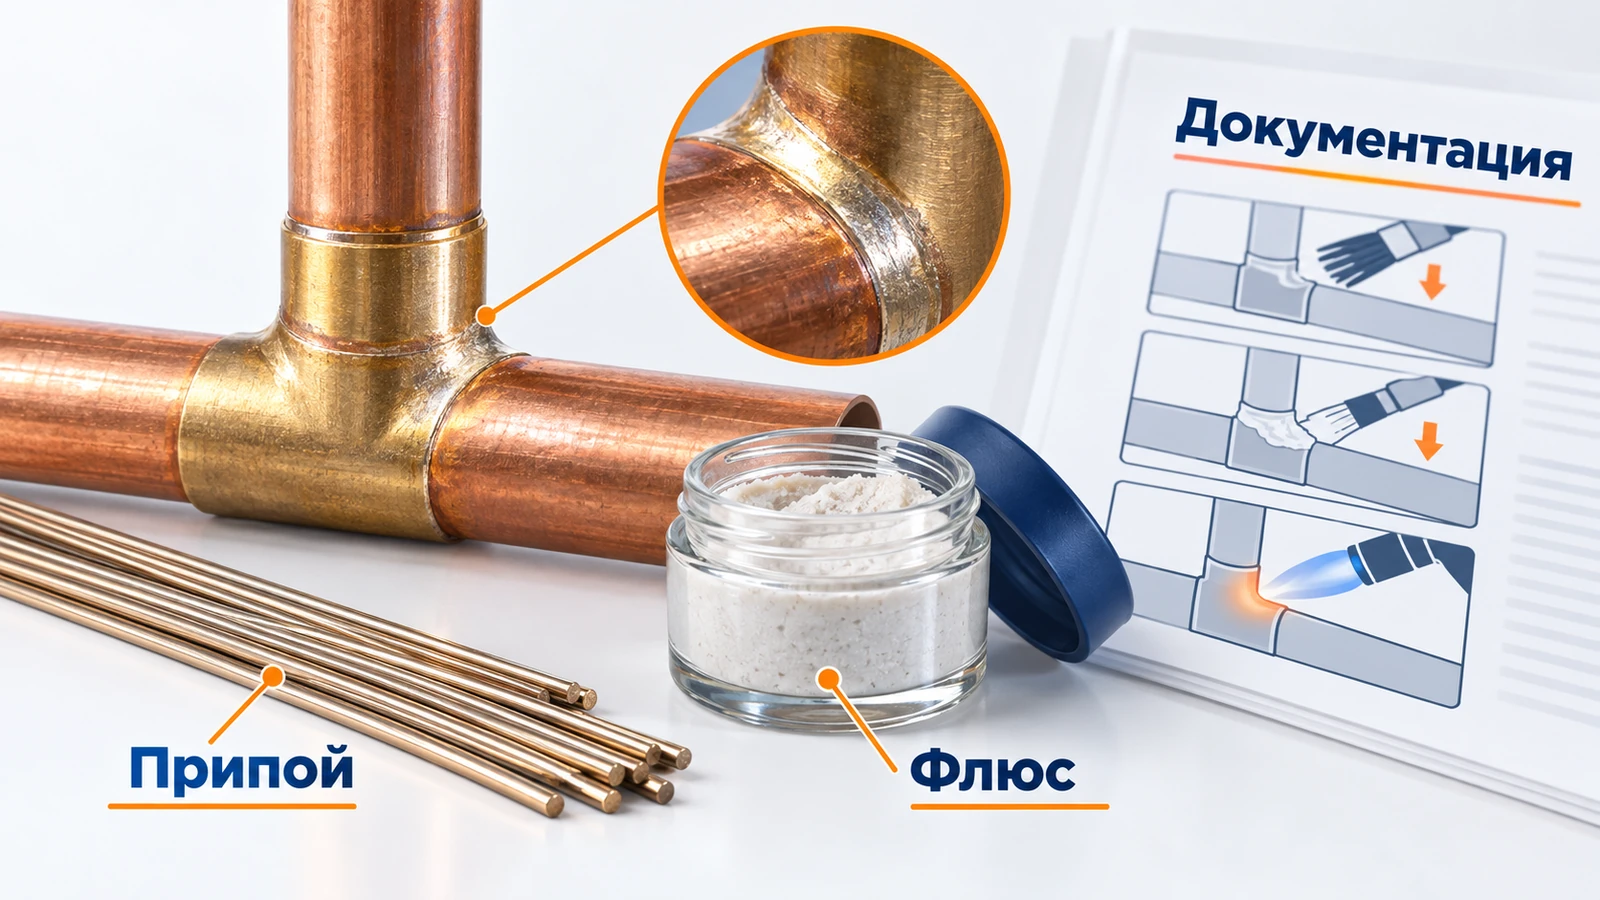
Флюсовая оболочка прутка помогает подать флюс, но не заменяет очистку. Не наносите избыток внутрь холодильной трубки. Остатки снаружи удаляют способом изготовителя после остывания: оставлять их под изоляцией не следует. Не смешивайте неизвестные пасты ради более активного растекания.
Состав: почему одного названия мало
У паспортного L-Ag20 указаны 20% Ag, 45% Cu и 35% Zn. В торговой карточке ниже название L-Ag20Sn, но буквы Sn не являются доказательством олова: в этой паспортной таблице оно отсутствует. Для поставляемого прутка сопоставьте маркировку сплава и партии с документом.
В паспорте Sn-содержащей серии L-Ag30Sn имеет 30% Ag, 36% Cu, 32% Zn и 2% Sn. Это другой состав, а не тот же припой с «улучшенным процентом серебра». У L-Ag40Sn также есть олово, но применять к нему режим L-Ag20 по похожему названию нельзя.
Температуры плавления и пайки
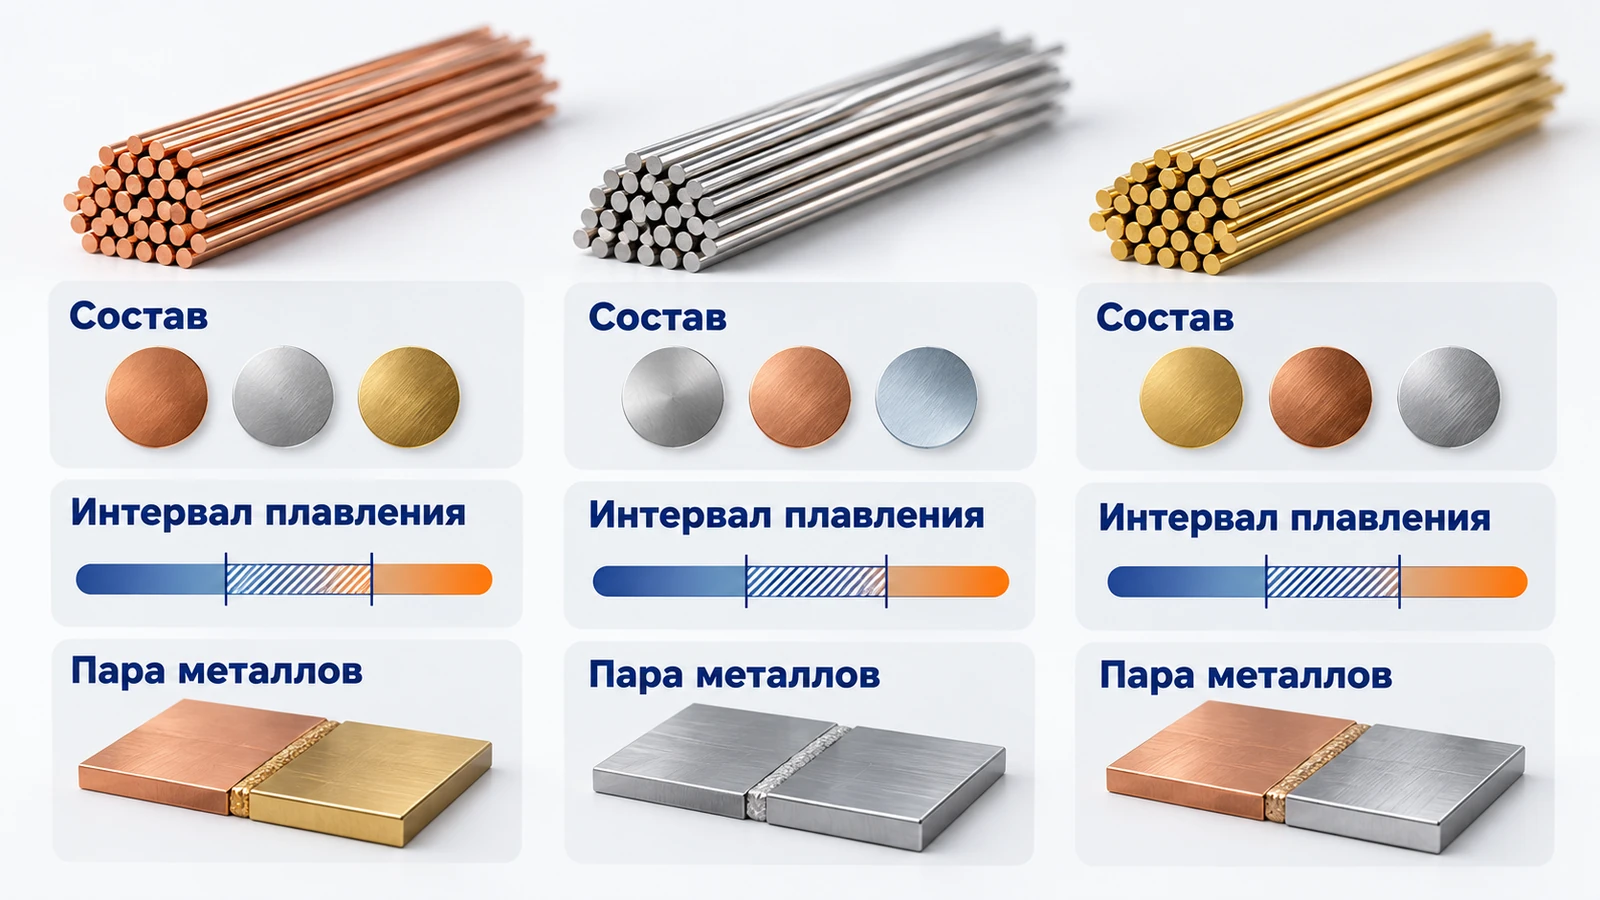
| Сплав | Плавл., °C | Пайка, °C |
|---|---|---|
| Cu-Rophos 15 | 645–800 | Не ниже 700 |
| L-Ag20 | 690–810 | 810 |
| L-Ag30Sn | 665–755 | 740 |
| L-Ag40Sn | 650–710 | 690 |
Значения относятся к указанным паспортам Felder. Нижняя граница интервала — начало плавления, верхняя — переход в жидкое состояние. Рабочая температура описывает применение припоя; она не равна температуре пламени и не задаёт допустимый нагрев любой соседней детали.
Не выбирайте сплав только по самому низкому числу. Сопоставьте допустимый нагрев арматуры, условия заполнения зазора и требования к соединению. Эксплуатационная температура готового узла — ещё один параметр; разрешать ему 690 или 810 °C по температуре пайки нельзя.
Сталь, никель и ограничения Cu–P
Медно-фосфорные припои нельзя автоматически применять к стали и никелевым деталям: возможно образование хрупких фаз и ненадёжного соединения. Harris прямо исключает сталь, чугун и нержавеющую сталь для фосфорсодержащих медных сплавов. Для таких пар нужен предназначенный сплав.
Для нержавеющей стали и коррозионной среды выбирают конкретную рецептуру. Паспорта Felder отдельно оговаривают нержавеющие исполнения и контакт с морской водой, кислотами или щёлочами. Общего разрешения «серебряный припой паяет любой металл» нет. Алюминиевый узел также требует своей технологии и материалов.
Подготовка и пайка холодильной трубы
Отрежьте и обработайте трубу, удалите масло, оксиды и заусенцы. Посадка и капиллярный зазор должны соответствовать выбранной технологии.
Равномерно нагревайте детали, защищая чувствительные элементы. Подавайте припой к прогретому стыку; плавление прутка в пламени не доказывает заполнение.
Дайте соединению остыть без смещения, удалите остатки флюса и осмотрите весь периметр. Затем выполните предусмотренную проверку герметичности.
Перед огневыми работами из ремонтируемого участка безопасно удаляют хладагент и подготавливают его к пайке. Нельзя греть замкнутую линию под давлением. При пайке холодильной меди применяют предусмотренную продувку азотом через редуктор со свободным выходом, чтобы ограничить внутреннее окисление; кислород для этого не используют.
В инструкции Daikin FXCQ-A, раздел 6 отдельно указаны продувка азотом и применение предусмотренного медно-фосфорного припоя без флюса. Поэтому универсальная рекомендация брать офлюсованный пруток для любого холодильного соединения неверна: допустимость флюса проверяют по технологии конкретного узла.
Признаки проблемы — шарики припоя вместо растекания, непрогретая обратная сторона, выгоревший флюс и видимые непропаи. Добавлять сверху ещё один валик без выяснения причины недостаточно. Внешний вид не заменяет испытания и не разрешает пропустить последующее вакуумирование и заправку по процедуре оборудования.
Четыре альтернативных серебросодержащих припоя
Четыре альтернативы для разных соединений. Все представлены прутками 2 × 500 мм; три серебряных позиции имеют флюсовое покрытие. Состав и технологию выбирают для узла, а не покупают все четыре как обязательный набор.

Felder L-Ag20Sn
Felder L-Ag20Sn — торговое название карточки. Паспортный L-Ag20 содержит Ag 20%, Cu 45%, Zn 35%; олово в этой таблице состава не указано. Офлюсованный пруток, рабочая температура 810 °C для паспортного сплава.
Подробнее о модели →Felder L-Ag40Sn
Felder L-Ag40Sn: 40% Ag; серебряный сплав с оловом, флюсовое покрытие. Паспортная рабочая температура 690 °C. Более низкая температура не означает пригодность для любого узла.
Подробнее о модели →
Felder Cu-Rophos 15
Felder Cu-Rophos 15: Ag 15%, Cu 80%, P 5% по паспорту. Медно-фосфорная группа: медь с медью — без отдельного флюса, латунь — с подходящим флюсом.
Подробнее о модели →Felder L-Ag30Sn
Felder L-Ag30Sn: Ag 30%, Cu 36%, Zn 32%, Sn 2% по паспорту. Офлюсованный пруток; рабочая температура 740 °C. Для выбранной пары металлов и условий пайки.
Подробнее о модели →Частые вопросы
40% серебра всегда лучше 15%?
Нет. Для медь–медь подходят предусмотренные Cu–P сплавы, например Cu-Rophos 15. Для стали применяют совместимый серебряный сплав без фосфора и нужный флюс.
Можно паять только флюсом без припоя?
Флюс удаляет и сдерживает оксиды в своей температурной области. Он не заменяет металл, который должен заполнить зазор и сформировать соединение.
Чистая медь — значит очистка не нужна?
Самофлюсование не удаляет масло и не исправляет посадку. Поверхности очищают и собирают с предусмотренным зазором даже при работе Cu–P без отдельного флюса.
Итог: металл, состав и технология важнее процента
Для меди с медью Cu-Rophos 15 может применяться без отдельного флюса в предусмотренной технологии. Для латуни флюс нужен, для стали и никеля нельзя переносить правила медно-фосфорной группы. Серебряные сплавы L-Ag20, L-Ag30Sn и L-Ag40Sn различаются составом и температурой пайки. Сверяйте полную маркировку: торговое окончание Sn не заменяет таблицу состава конкретного прутка.
Надёжность создают чистые поверхности, правильный капиллярный зазор, равномерный прогрев и соблюдение требований оборудования. В холодильном контуре учитывайте допустимость флюса и продувку азотом, защищайте чувствительные детали. После остывания удалите остатки, осмотрите периметр и проверьте герметичность. Больше серебра и красивый наружный валик не компенсируют неподходящий сплав или непропай внутри соединения.