


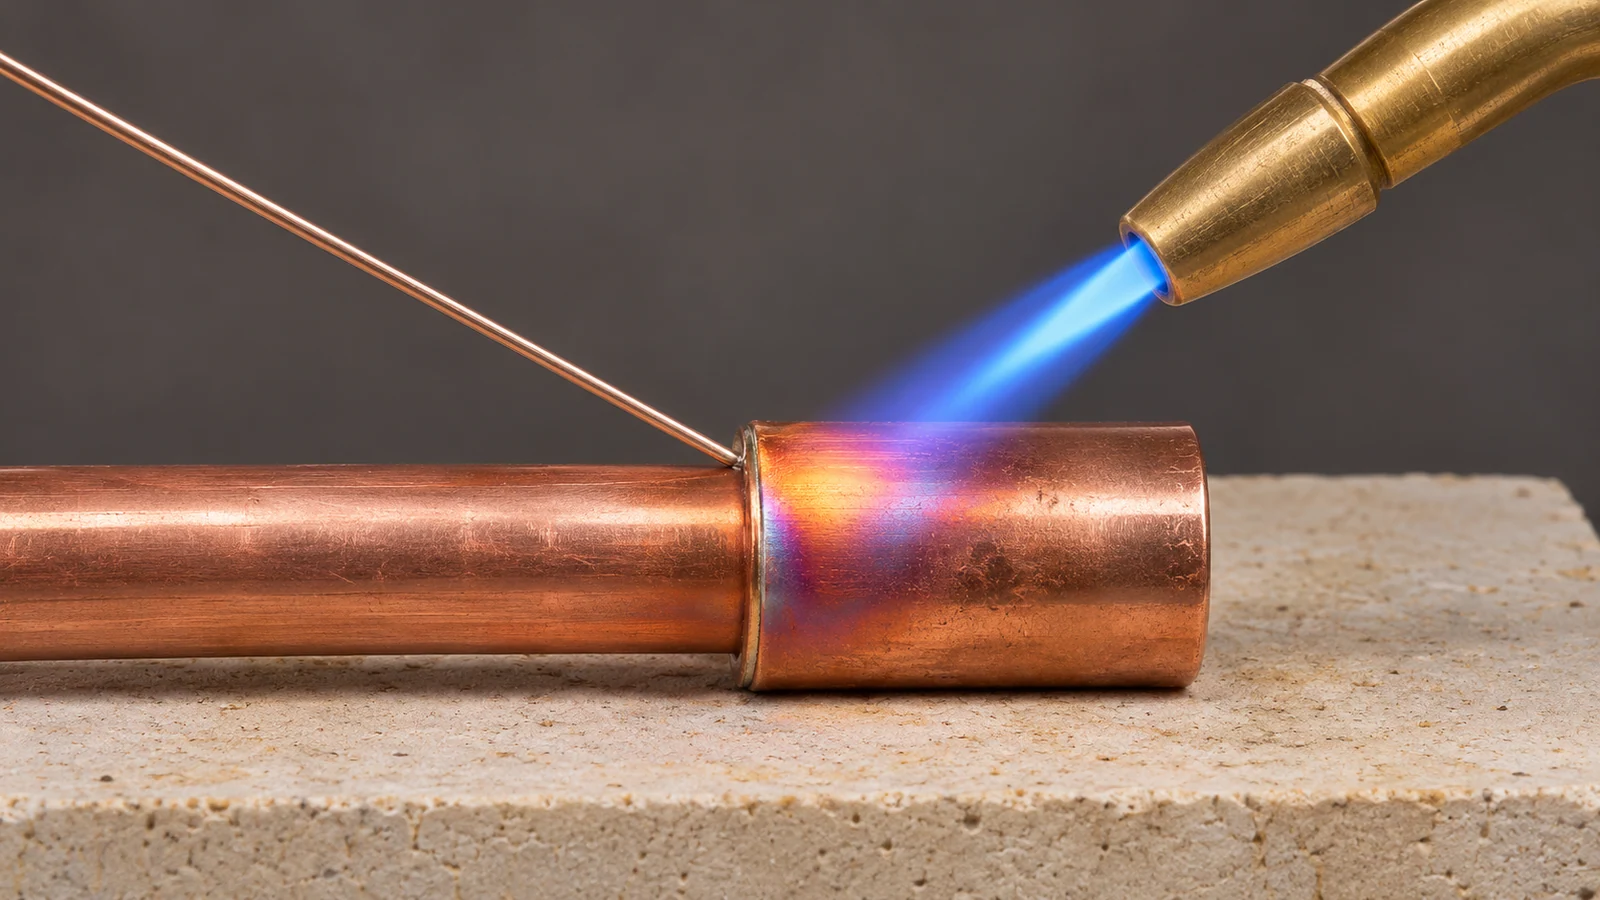
Вставьте очищенную трубку в медную муфту до упора. Горелкой прогрейте по окружности сначала трубку рядом с муфтой, затем саму муфту. Коснитесь прутком кромки с другой стороны от пламени. Если металл прогрет, припой плавится от прикосновения, растекается по меди и втягивается в зазор.
Для первой пробы возьмите медную муфту и обрезки трубки. После остывания их можно распилить и увидеть, как далеко припой зашёл внутрь.
Что показывает припой при касании кромки
Касайтесь прутком кромки вне факела, в том числе с обратной стороны муфты. Так расплавление покажет, прогрелась ли сама деталь.
На небольшом экране таблицу можно прокрутить вправо.
| Что видит мастер | Что происходит | Следующее действие |
|---|---|---|
| Пруток остаётся твёрдым | Кромка ещё холодная. Тонкая трубка могла уже нагреться, а массивная муфта отводит тепло. | Уберите пруток, сделайте ещё один проход пламенем вокруг муфты и повторите пробу. |
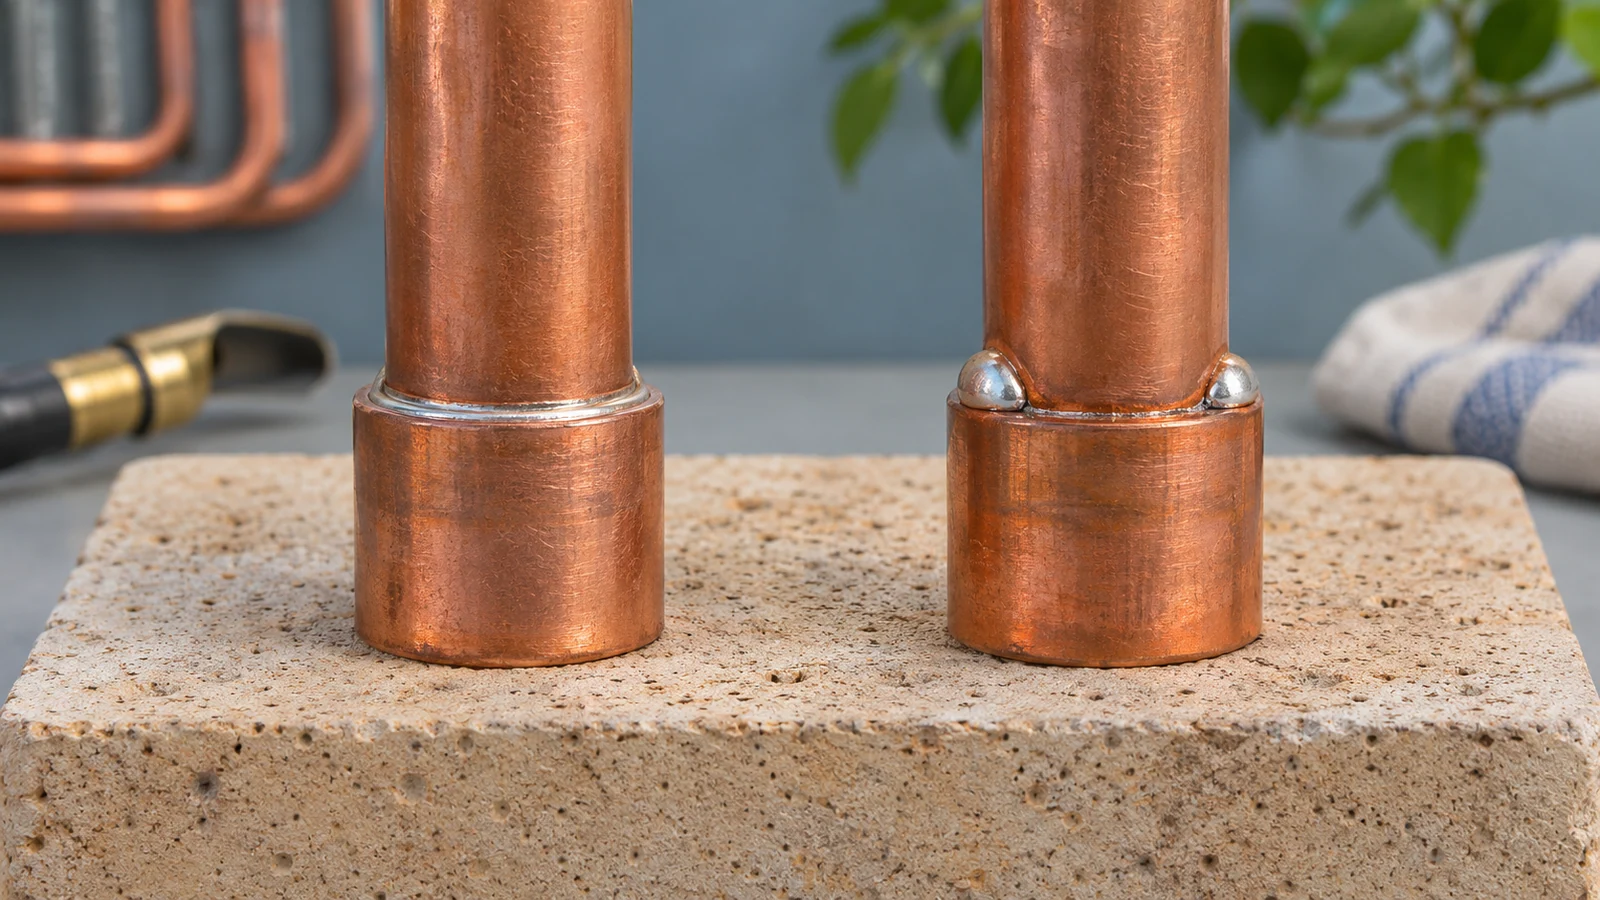
| Капля катается шариком | Расплав плохо смачивает медь. Частые причины — грязь, окислы или недостаточный прогрев. | Если на чистой детали прогрев выровнен, а припой всё равно собирается в шарик, остановитесь и заново подготовьте стык. |
| Припой уходит в щель | Обе поверхности достаточно горячие, узкий промежуток втягивает расплав. | Ведите нагрев дальше вокруг соединения и подавайте пруток следующему прогретому участку. |
| Снаружи большой наплыв | Возможны перекос, холодная сторона или перегрев наружной стенки. | Прекратите подачу. На остывшем образце проверьте заполнение в разрезе. |
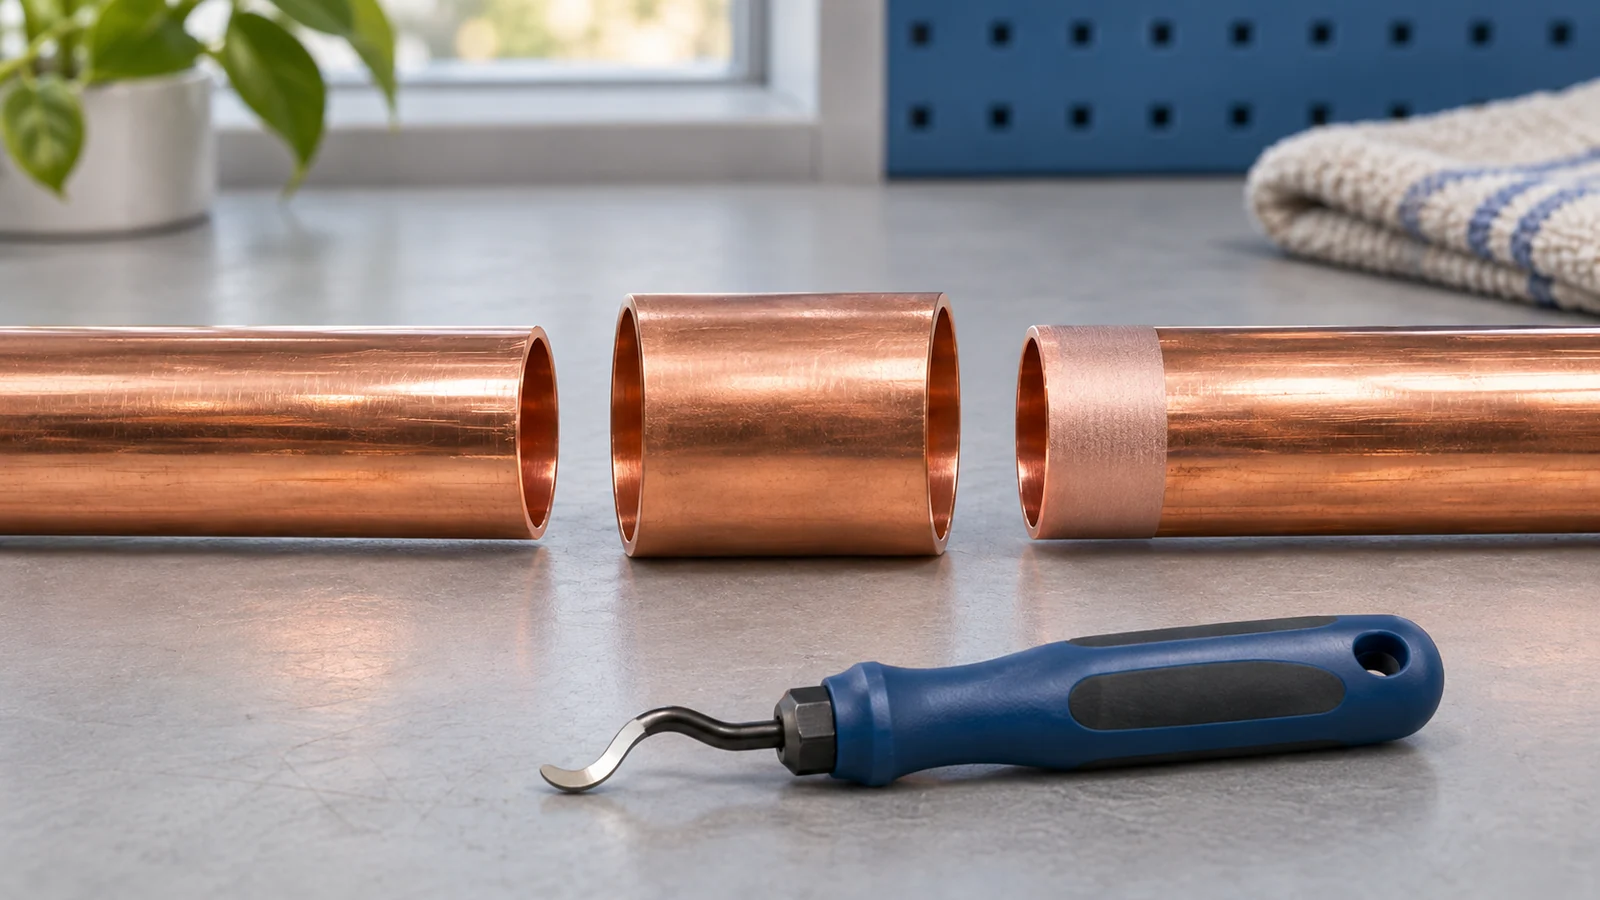
Подготовьте посадку трубки в муфте
Трубка входит в муфту внахлёст. Узкий зазор между стенками втягивает жидкий припой. Если просто свести торцы, такого зазора и площади контакта не будет.
Ровный круглый конец
Отрежьте трубку труборезом и снимите заусенец. При обработке держите открытый конец вниз, чтобы стружка выпадала наружу. Сплющенный конец лучше отрезать до круглого участка.
Чистая поверхность
Лёгким абразивом очистите наружную полосу на глубину посадки и внутреннюю поверхность раструба. Удалите остатки. Сильная шлифовка снимает металл и увеличивает зазор. Очищенную полосу держите за края.
Контроль глубины
При сухой сборке вставьте трубку до упора и отметьте глубину сразу за кромкой муфты. Метка позволяет заметить, что трубка выдвинулась, пока вы устанавливали опору или подводили горелку.
Куда направлять пламя и когда подавать пруток
Закрепите образец на негорючей подставке, оставив доступ вокруг муфты. Обеспечьте вентиляцию, уберите горючие материалы, наденьте очки для газопламенных работ и держите рядом огнетушитель.
Распределите тепло
Начните рядом с раструбом. Перемещайте факел короткими движениями по окружности, затем чередуйте прогрев трубки и стенки муфты на длине нахлёста. Задержка на одном месте оставляет дальнюю сторону холодной.
Проверьте касанием
Подведите пруток к месту входа трубки. Когда он начинает плавиться об металл, сместите пламя немного глубже по корпусу муфты. Нагретый участок помогает расплаву двигаться внутрь раструба.
Пройдите окружность
Следите за тонкой полосой у кромки. Если на одной стороне припой затёк, а на другой пруток остаётся жёстким, перенесите туда нагрев. Когда окружность пройдена, отведите пруток и горелку, оставьте соединение неподвижным до остывания.
Как выбрать твёрдый припой и нужен ли флюс
Для чистой пары медь–медь подходят предусмотренные для этого медно-фосфорные припои. Фосфор помогает снять поверхностные окислы, поэтому такой стык обычно паяют без отдельного флюса. При переходе на латунь меняется химия поверхности. Для Cu-Rophos 94 изготовитель предписывает дополнительный флюс при пайке латуни и бронзы.
Для Felder Cu-Rophos 94 это интервал плавления сплава. Он не задаёт температуру пламени и не подсказывает, сколько секунд держать горелку. На учебном стыке ориентируйтесь на смачивание обеих деталей и затекание в раструб. Технический лист Felder.
Как проверить шов и что меняется в холодильном контуре
Остудите образец на воздухе. Осмотрите кромку по кругу на разрывы и трещины. Проверьте метку посадки. Остатки флюса после охлаждения смойте — под ними можно пропустить дефект.
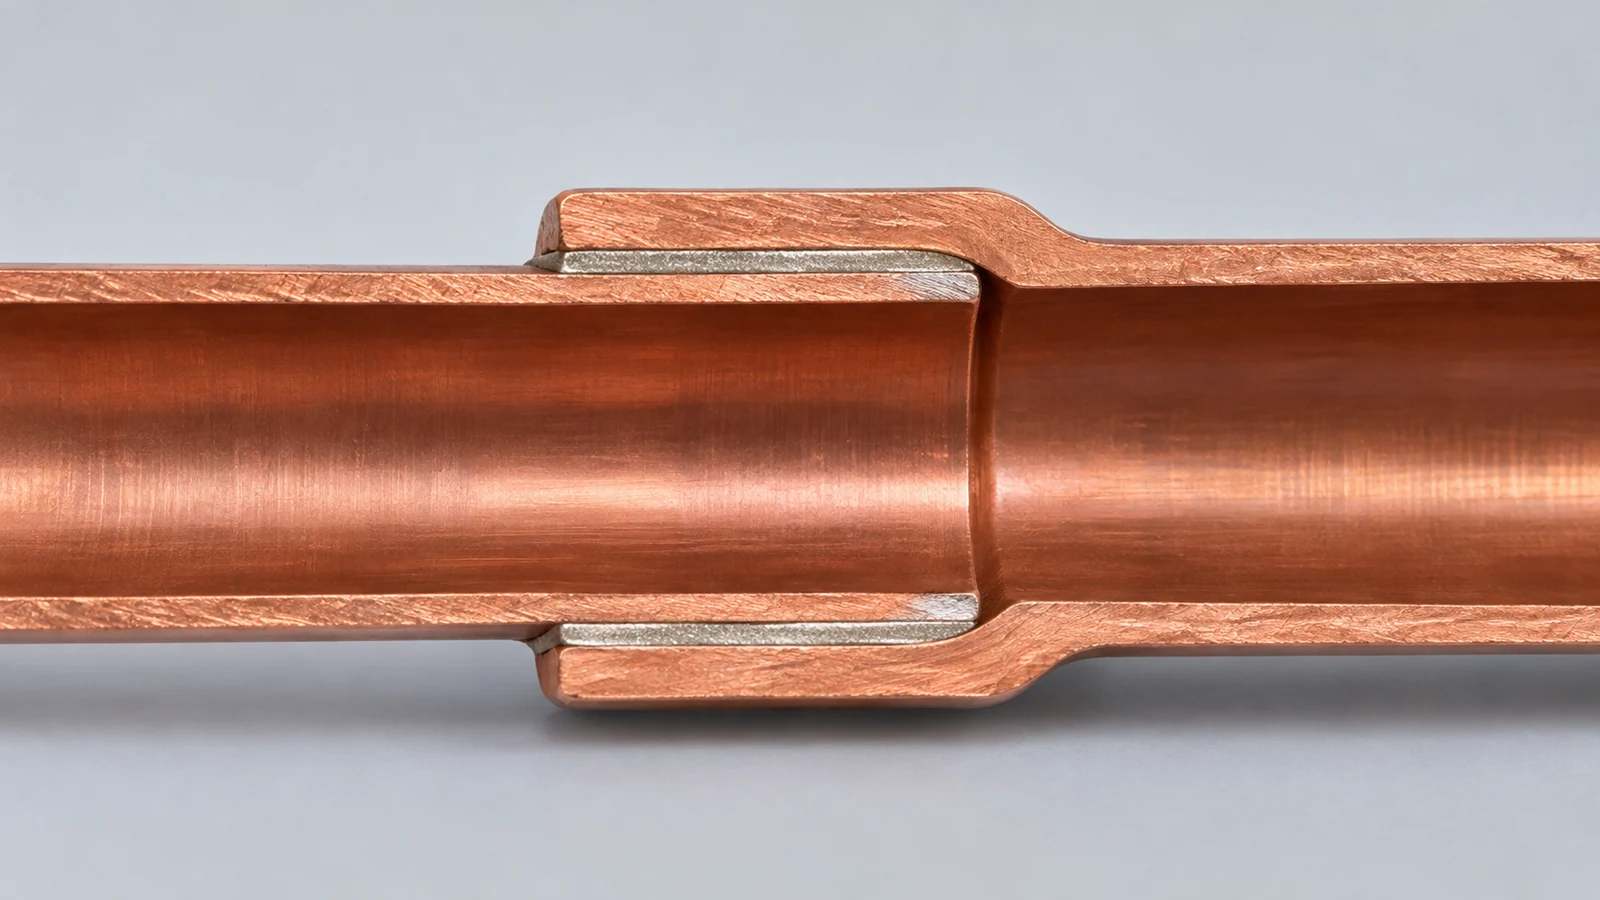
Распилите тренировочный стык вдоль оси. Пустая полоса внутри нахлёста при большом наплыве снаружи показывает, где расплав не смочил стенки. На рабочем трубопроводе герметичность проверяют испытанием. Copper Tube Handbook, раздел 8.
Пайку выполняет специалист. Он собирает хладагент, снимает давление и убеждается, что участок безопасен для огневых работ. При пайке поддерживает слабый проток сухого азота со свободным выходом, чтобы внутри не образовалась окалина. Нагревать замкнутый участок с хладагентом или азотом под давлением опасно.
Горелка, два припоя и азот для продувки
Для учебного стыка достаточно одного припоя. Для продувки холодильной трубы понадобится сухой азот. MAPP-газ и пропан для пайки. Оснастка для пайки труб.

Горелка BAVIS-1S660 со шлангом
Гибкий шланг даёт подвести сопло к дальней стороне муфты, оставляя топливный баллон за пределами зоны нагрева.
- Шланг 1,5 м
- Пьезоподжиг
- Вихревое пламя

Баллон азота 5 л, заправленный
Источник защитного газа для холодильной трубы при подтверждённой сухости азота. Для малого расхода нужен подходящий регулятор.
- Стальной баллон
- Геометрический объём 5 л
- Выход вентиля G3/4

Припой BAVIS CP5 для меди
Прутки для капиллярной пайки медных деталей. Небольшую пачку удобно использовать для серии тренировочных соединений.
- Медно-фосфорный сплав
- Пять прутков
- Длина прутка 30 см

Felder Cu-Rophos 94, 1 кг
Медно-фосфорный сплав для соединения чистой меди. На медных деталях отдельный флюс обычно не требуется.
- Марка CuP 179
- Без серебра
- Без флюсового покрытия
Ошибки, которых стоит избегать
Частые вопросы
Подойдёт ли небольшая газовая горелка?
Для тонкой трубки и небольшой медной муфты воздушно-газовая горелка может дать достаточный нагрев. Проверьте её на таком же обрезке. Если одна сторона темнеет раньше, чем другая начинает принимать припой, проверьте охват факела и допустимый размер деталей для насадки.
Почему припой течёт по трубке снаружи?
Часто наружная поверхность уже горячая, а внутри муфта ещё холодная. Так бывает и при слишком большом зазоре. На новой пробе проверьте прилегание при сухой сборке и прогревайте стенку муфты на глубину нахлёста.
О чём говорит потемнение меди?
Нагретая медь на воздухе окисляется. О готовности к пайке судите по смачиванию. Толстая окалина и пруток, который с одной стороны плавится, а с другой остаётся твёрдым, — повод проверить нагрев по кругу.
Можно ли считать шов герметичным по виду?
Наружная полоска показывает, что припой дошёл до видимой кромки. Узкий сквозной канал внутри так не обнаружить. На готовом контуре его выявляет испытание сухим азотом с контролем соединений при давлении, установленном для этой модели.
Краткий итог
Начните с плотно собранного чистого стыка и отметьте глубину посадки. Перемещайте пламя по кругу между трубкой и муфтой, пока пруток не начнёт плавиться от касания к меди вне факела. Если капля скатывается или одна сторона остаётся сухой, разберитесь с прогревом и чистотой до подачи новой порции припоя.
Дайте деталям остыть без смещения. На учебном образце глубину заполнения удобно увидеть в разрезе. На холодильной трассе мастер защищает внутреннюю поверхность сухим азотом при пайке и отдельно испытывает готовое соединение на герметичность.